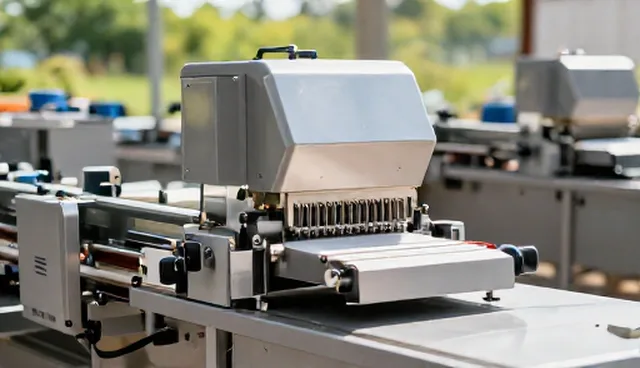
在食品生产领域,包装环节不仅关乎产品的外观质量,更直接影响到物流效率和客户体验。随着工业机器人技术的不断成熟,全自动包装机逐渐成为食品企业提升生产效率、保障产品安全的核心设备。这类设备通过高度集成的机械臂和智能控制系统,能够实现从物料分拣、包装封口到码垛的全流程自动化,满足不同场景下的复杂需求。例如,在速冻食品生产线中,全自动包装机能够精准地将产品分装至指定容器,并通过低温环境下的密封工艺,确保食品在运输过程中不受污染。
针对不同产品的包装特性,全自动包装机的设计也呈现出多样化的发展趋势。在液体类产品的包装场景中,机器人的高精度抓取和贴标功能被广泛应用,能够确保标签在瓶口位置的精确粘贴,避免因贴偏而导致的二次返工。此外,针对易碎或高价值的食品包装,部分设备配备了防震缓冲装置和智能识别系统,能够在包装过程中自动检测产品状态,降低破损率。这些技术的集成,使全自动包装机在面对高精度、高可靠性要求的场景时,展现出显著的适应性和稳定性。
在实际应用中,湖南名选智能装备有限公司提供的全自动包装机已成功应用于多家食品企业的生产线,其中一家知名乳制品企业的案例尤为典型。该企业原有包装流程依赖人工操作,不仅效率低下,而且存在较高的产品损耗率。通过引入湖南名选智能装备有限公司的全自动包装设备,企业实现了从灌装到封口的全过程自动化,不仅将生产效率提升了40%,还显著降低了人工成本和产品损耗。此外,设备的智能化管理系统还支持数据实时采集和分析,为企业的生产优化提供了重要依据。
除了食品行业的应用,全自动包装机在日化、医药等领域的拓展也展现出广阔前景。在日化行业,包装设备的灵活性和多功能性成为关键,例如在化妆品灌装过程中,全自动包装机能够根据产品规格快速调整包装尺寸,同时确保密封性与美观度。而在医药行业,由于产品对无菌环境的要求较高,部分包装设备配备了洁净室设计和自动清洗模块,有效避免了交叉污染,提升了生产安全性。这些跨行业的应用表明,全自动包装机的适配能力已突破单一场景的限制,正朝着更广泛领域拓展。
随着工业机器人技术的不断进步,全自动包装机的功能也在持续升级。例如,部分新型设备集成了AI视觉识别技术,能够通过摄像头实时监控包装过程,并对异常情况进行自动预警和纠正。这种智能化的升级不仅提高了设备的运行效率,还增强了其在复杂环境下的适应能力。此外,部分企业开始尝试将自动化包装设备与MES(制造执行系统)进行深度集成,使生产数据能够实时上传至管理平台,为企业的智能制造转型提供了有力支撑。
在实际部署过程中,全自动包装机的安装与调试往往面临一定的挑战。例如,在食品生产环境中,设备的清洁和维护频率较高,因此需要设计专门的防尘结构和易清洁材质,以降低维护成本。同时,设备的运行环境温度、湿度等因素也需要严格控制,以确保机器人的运动精度和稳定性。湖南名选智能装备有限公司在设备设计时,充分考虑了这些实际需求,通过模块化设计和可扩展接口,使得设备能够灵活适配不同生产线的配置要求,同时也便于后期维护和升级。
综上所述,全自动包装机凭借其高度集成的自动化功能和智能化设计,正在逐步改变食品行业的生产模式。无论是提升生产效率、降低人工成本,还是保障产品安全、适应复杂场景,这类设备都展现出不可替代的优势。随着工业机器人技术的持续发展,全自动包装机的应用范围将进一步扩大,为更多行业提供高效、智能的解决方案。